Снято с производства
Снято с производства
Снято с производства
604 ₽/кг с НДС

Снято с производства
от 459.20 ₽/кг с НДС
Снято с производства
от 474.60 ₽/кг с НДС
Снято с производства
от 491.20 ₽/кг с НДС
от 461.60 ₽/кг с НДС
Агломерированный кислый флюс, предназначенный для получения гладких валиков и хорошо сформированных, вогнутых угловых швов. Преимущества применения такого флюса основаны на получении гладкой поверхности и превосходной отделяемости шлака. Он предназначен для сварки с ограниченным числом проходов толщин примерно до 25 мм.
Применим для одно- и двухдуговой сварки и сварки расщепленной дугой. Флюс одинаково хорошо работает как на постоянном, так и на переменном токе, а значительное легирование наплавленного металла Si делает его особенно пригодным для высокоскоростной сварки.
Благодаря своим хорошим сварочно-технологическим свойствам OK Flux 10.81Р часто используется для производства сосудов, работающих под давлением и спиральношовных труб для воды. Превосходное смачивание боковых стенок придает швам профиль предпочтительный для работы при динамических нагрузках, что нашло свое применение в строительстве, изготовлении балок и автомобилестроении.
Однако, необходимо учитывать, что превосходные форма шва и сварочно-технологические характеристики достигается благодаря не только особой формуле, но и низкому индексу основности флюса, что снижает ударную вязкость наплавленного металла при отрицательных температурах, накладывая некоторые ограничения на условия эксплуатации изделий, сваренных с его применением.
Отдельно стоит отметить применение данного флюса для производства газоплотных панелей, т.к. трубы являются тонкостенными и находятся под высоким давлением пара или перегретой воды, то подрезы являются недопустимым дефектом.
Наибольшую сложность при производстве подобных изделий представляет сварка полос с тонкостенными (менее 5 мм) трубами, т.к. глубина проплавления не должна превышать 50% от толщины стенки трубы.
Проблема заключается в образовании на поверхности шва единичных мелких пор, т.к. сварка выполняется на предельно малых токах и высоких скоростях, что затрудняет создание надежной шлаковой защиты расплавленной ванны и сильно ограничивает время ее раскисления.
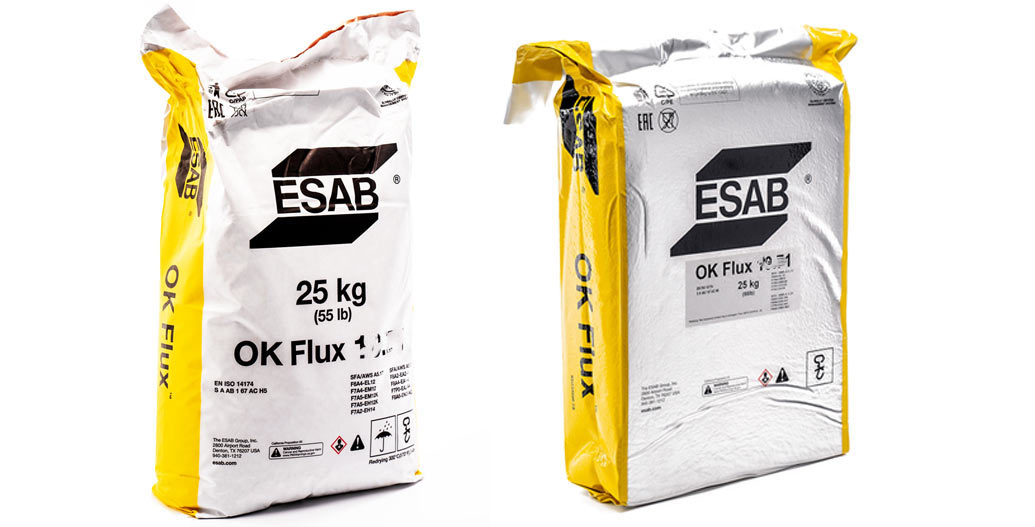
Специально для этих целей OK Flux 10.81Р выпускается в мелкой грануляции (Fine Grain), что позволяет свести к минимуму образование подобных дефектов. Флюс может упаковываться в мешки BlockPac, позволяющие не регламентировать условия его хранения.
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A AR 1 97 AC | 0.6 | 1.2 кг/л | 0.2…1.6 или 0.2…1.25 (Fine Grain) мм |
| ТУ 5929-066-55224353-2009 | |||
| Тип флюса | Ток и полярность | Легирование | |
| Алюминатно-рутиловый | AC, DC+ | Si – сильно легирующий Mn – умеренно легирующий | |
| Расход флюса (кг флюса/кг проволоки) | ||
| Напряжение | DC+ | AC |
| 26 В | 0.7 | 0.6 |
| 30 В | 1.0 | 0.9 |
| 34 В | 1.3 | 1.2 |
| 38 В | 1.6 | 1.4 |
| Типичный химический состав флюса: Al₂O₃+MnO 55% CaF₂ 5% CaO+MgO 5% SiO₂+TiO₂ 30% Режимы прокалки: 275-325°С, 2-4 часа Одобрения флюса: НАКС | ||
Рекомендуемые сочетания OK Flux 10.81 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.17 | EN ISO 14171-A | AWS A 5.17 | ||
| Weld EM12K | S2Si | EM12K | S 50 A AR S2Si | F7AZ-EM12K | F7PZ-EM12K |
| OK Autrod 12.10 | S1 | EL12 | S 42 A AR S1 | F7AZ-EL12 | F7PZ-EL12 |
| OK Autrod 12.20 | S2 | EM12 | S 46 0 AR S2 | F7A0-EM12 | F7PZ-EM12 |
| OK Autrod 12.22 | S2Si | EM12K | S 50 A AR S2Si | F7AZ-EM12K | F7PZ-EM12K |
| OK Autrod 12.30 | S3 | не классифицирована | S 50 0 AR S3 | не классифицирован | |
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.23 | EN ISO 14171-A | AWS A 5.23 | ||
| Weld EA2 | S2Mo | EA2 | S 50 A AR S2Mo | F9AZ-EA2-A4 | F7PZ-EA2-A4 |
| OK Autrod 13.36 | S2Ni1Cu | EG | S 50 A AR S2Ni1Cu | F9A0-EG-G | — |
| OK Autrod 12.24 | S2Mo | EA2 | S 50 A AR S2Mo | F9AZ-EA2-A4 | F7PZ-EA2-A4 |
Для сварки хромомолибденовых теплоустойчивых сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 24598-A | EN ISO 24598-B | AWS A 5.23 | AWS A 5.23 / 5.23М | ||
| Weld EB2 | — | SU1CM | EB2 | — | F9PZ-EB2-G |
Типичные свойства наплавленного металла
OK Flux 10.81 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Химический состав | Механические свойства | ||||||
| С | Si | Mn | σT | σB | δ | T | KCV | |
| % | % | % | МПа | МПа | % | °C | Дж/см² | |
| Weld EM12K | 0.07 | 0.90 | 1.50 | 540 | 640 | 24 | +20 | 88 |
| OK Autrod 12.10 | 0.06 | 0.80 | 1.20 | 440 | 530 | 25 | +20 | 100 |
| 0 | 50 | |||||||
| OK Autrod 12.20 | 0.07 | 0.80 | 1.50 | 480 | 570 | 30 | +20 | 112 |
| 0 | 88 | |||||||
| -18 | 62 | |||||||
| OK Autrod 12.22 | 0.07 | 0.90 | 1.50 | 540 | 640 | 24 | +20 | 88 |
| OK Autrod 12.30 | 0.08 | 0.70 | 1.75 | 550 | 640 | 24 | +20 | 88 |
| 0 | 75 | |||||||
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Химический состав | Механические свойства | |||||||
| С | Si | Mn | Mo | σT | σB | δ | T | KCV | |
| % | % | % | % | МПа | МПа | % | °C | Дж/см² | |
| Weld EA2 | 0.07 | 0.80 | 1.50 | 0.50 | 565 | 660 | 23 | +20 | 81 |
| 0 | 56 | ||||||||
Для сварки хромомолибденовых теплоустойчивых сталей
| Марка проволоки | Химический состав | Механические свойства | ||||||||
| С | Si | Mn | Cr | Mo | σT | σB | δ | T | KCV | |
| % | % | % | % | % | МПа | МПа | % | °C | Дж/см² | |
| Weld EB2 | 0.08 | 0.80 | 1.50 | 1.10 | 0.5 | Без ТО | — | — | 630 | 720 |
Одобрения проволок или наплавленного металла
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока / Наплавленный металл | ||||
| НАКС диаметры |
Газпром | Интергазсерт | Транснефть | ЦНИИТС | |
| Weld EM12K | 2,0; 2,5; 3,2; 4,0 | — | — | — | — |
| OK Autrod 12.10 | 3,0; 4,0 | — | — | — | — |
| OK Autrod 12.20 | 3,0; 4,0 | 2YTM | 2YTM | II YTM | 2TM, 2YT |
| OK Autrod 12.22 | 2,0; 2,5; 3,0; 3,2; 4,0; 5,0 | — | — | — | — |
| OK Autrod 12.30 | — | — | — | — | — |
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| Weld EA2 | 3,2; 4,0 |
| OK Autrod 13.36 | — |
| OK Autrod 12.24 | 2,0; 3,0; 4,0; 5,0 |
Для сварки хромомолибденовых теплоустойчивых сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| Weld EB2 | — |
| OK Autrod 13.10 SC | 2,0 |