
Снято с производства
Снято с производства
Агломерированный основный флюс, разработанный для производства колонн ветряных энергоустановок.
Высокая производительность наплавки, достаточно хорошие пластические свойства наплавленного металла при температурах до -50°С, при сварке в комбинации со стандартными нелегированными проволоками, позволяют данному флюсу отвечать самым высоким требованиям, предъявляемым к многопроходной сварке толстостенных конструкций.
Флюс предназначен для одно- и многодуговых видов сварок, таких как двухдуговая сварка, сварка расщепленной дугой, а также двухдуговая сварка расщепленными дугами стыковых, нахлесточных и угловых швов. Он одинаково хорошо работает как на постоянном, так и переменном токе. Получаемый наплавленный металл содержит менее 5 мл водорода на100 г металла.
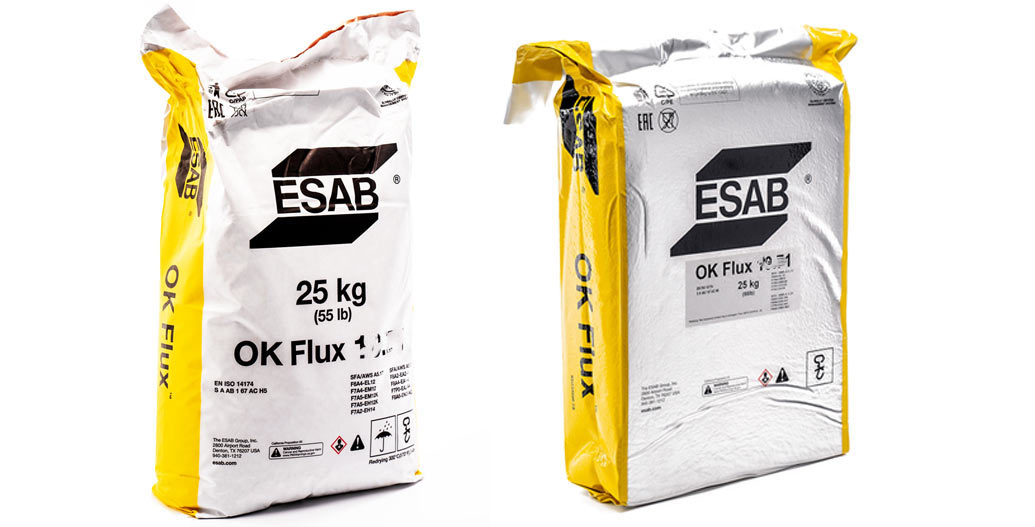
Флюс может упаковываться в мешки BlockPac, позволяющие не регламентировать условия его хранения. Превосходная отделяемость шлака из стыков с глубокой V-образной разделкой позволяет уменьшить этот угол.
Из-за относительно невысокого легирования OK Flux 10.72 может применяться для сварки листов неограниченной толщины, однако его не рекомендуют применять в комбинации с проволоками с повышенным содержанием марганца типа EH12K или EH14. При производстве ветряных энергоустановок листы толщиной 50 мм и выше являются обычным материалом, который сваривается с V-образной разделкой.
Особенно важно, чтобы шлак легко отделялся из корневого прохода. Принимая во внимание требуемую высокую производительность наплавки при тандемной сварке расщепленной дугой (около 38 кг/час), для остальных заполняющих проходов необходимо, чтобы флюс позволял выполнять сварку на высоких токах. При этом порог хладноломкости до -50°С должен обеспечиваться по всему сече-нию шва.
Этот превосходный флюс также можно использовать в других отраслях с аналогичными требованиями, например, для изготовления сосудов, работающих под давлением, мостостроении и гражданском строительстве.
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A AB 1 57 AC H5 | 1.9 | 1.2 кг/л | 0.2…1.6 мм |
| Тип флюса | Ток и полярность | Легирование | |
| Алюминатно-основный | AC, DC+ | Si – не легирующий Mn – умеренно легирующий | |
| Расход флюса (кг флюса/кг проволоки) | ||
| Напряжение | DC+ | AC |
| 26 В | 0.7 | 0.6 |
| 30 В | 1.0 | 0.9 |
| 34 В | 1.3 | 1.2 |
| 38 В | 1.6 | 1.4 |
| Типичный химический состав флюса: Al₂O₃+MnO 30% CaF₂ 20% CaO+MgO 25% SiO₂+TiO₂ 20% Режимы прокалки: 275-325°С, 2-4 часа Одобрения флюса: нет | ||
Рекомендуемые сочетания OK Flux 10.72 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.17 | EN ISO 14171-A | AWS A 5.17 | ||
| OK Autrod 12.20 | S2 | EM12 | S 38 5 AB S2 H5 | F7A8-EM12 | F6P8-EM12 |
| OK Autrod 12.22 | S2Si | EM12K | S 38 5 AB S2Si H5 | F7A8-EM12K | F6P8-EM12K |
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.23 | EN ISO 14171-A | AWS A 5.23 | ||
| OK Autrod 12.24 | S2Mo | EA2 | S 46 3 AB S2Mo H5 | F8A5-EA2-A3 | F8P5-EA2-A3 |
| OK Autrod 13.27 | S2Ni2 | ENi2 | S 46 6 AB S2Ni2 H5 | F8A8-ENi2-Ni2 | F7P8-ENi2-Ni2 |
| OK Autrod 13.62 | SZ3TiB | EG | — | F8TA8-EG | — |
| OK Autrod 13.64 | S2MoTiB | EA2TiB | S 4Т 5 AB S2MoTiB H5 | F8TA8-EA2TiB | — |
Типичные свойства наплавленного металла
OK Flux 10.72 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Химический состав | Механические свойства | ||||||
| С | Si | Mn | σT | σB | δ | T | KCV | |
| % | % | % | МПа | МПа | % | °C | Дж/см² | |
| OK Autrod 12.20 | 0.05 | 0.20 | 1.50 | 415 | 500 | 32 | -30 | 175 |
| -40 | 162 | |||||||
| -50 | 100 | |||||||
| -62 | 63 | |||||||
| OK Autrod 12.22 | 0.05 | 0.30 | 1.50 | 415 | 500 | 33 | -30 | 175 |
| -40 | 162 | |||||||
| -50 | 100 | |||||||
| -62 | 63 | |||||||
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Химический состав | Механические свойства | ||||||||||
| С | Si | Mn | Ni | Mo | Ti | B | σT | σB | δ | T | KCV | |
| % | % | % | % | % | % | % | МПа | МПа | % | °C | Дж/см² | |
| OK Autrod 12.24 | 0.05 | 0.20 | 1.60 | — | 0.50 | — | — | 500 | 590 | 25 | -30 | 75 |
| -40 | 50 | |||||||||||
| -46 | 44 | |||||||||||
| OK Autrod 13.27 | 0.05 | 0.30 | 1.40 | 2.20 | — | — | — | 490 | 610 | 30 | -40 | 125 |
| -51 | 100 | |||||||||||
| -62 | 63 | |||||||||||
| OK Autrod 13.62 механические свойства шва при двухпроход- ной сварки | 0.10 | 0.30 | 1.50 | — | — | 0.15 | 0.013 | 500 | 610 | 27 | -62 | 63 |
| OK Autrod 13.64 механические свойства шва при двухпроход- ной сварки | 0.10 | 0.25 | 1.20 | — | 0.50 | 0.15 | 0.015 | 560 | 660 | 27 | -62 | 63 |
Одобрения проволок или наплавленного металла
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| OK Autrod 12.20 | 3,0; 4,0 |
| OK Autrod 12.22 | 2,0; 2,5; 3,0; 3,2; 4,0; 5,0 |
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| OK Autrod 12.24 | 2,0; 3,0; 4,0; 5,0 |
| OK Autrod 13.27 | 2,5; 3,0; 4,0 |
| OK Autrod 13.62 | 4,0 |
| OK Autrod 13.64 | 3,0; 4,0 |