Снято с производства
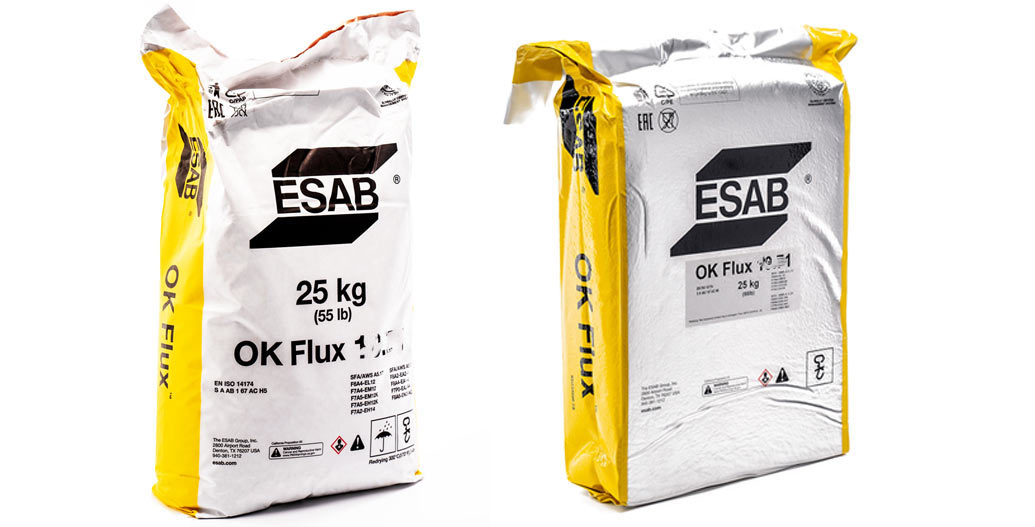
Агломерированный основный флюс для получения швов с высокой долей участия в них основного металла. Он пришел на смену хорошо известного, но несколько устаревшего флюса марки OK Flux 10.70. Данный флюс отличается более высокими значениями ударной вязкости при низких температурах при сохранении высоких сварочно-технологических свойств.
OK Flux 10.76 предназначен для выполнения сварных швов с высокой долей участия в сварном шве основного металла, таких как двусторонние швы, свариваемые без разделки с одним проходом с каждой стороны и угловых швов. Благодаря высокой степени легирования шва, в основном Mn, он обеспечивает металлу шва хорошие пластические характеристики.
Флюс может использоваться для одно- и многодуговой сварки и одинаково хорошо работает как на постоянном, так и переменном токе. При многопроходной сварке количество проходов очень ограниченно, а толщина свариваемых листов не должна превышать 25 мм.
OK Flux 10.76 рекомендуется в комбинации с проволокой OK Autrod 12.10 либо идентичными ей нелегированными проволоками типа Св-08А и Св-08АА. Основной областью применения данного флюса является судостроение. Здесь он применяется предпочтительно для двухпроходной двусторонней сварки.
Тем не менее, он может применяться и в других сегментах рынка, где выполняется сварка швов с высокой долей участия основного металла или с ограниченным количеством проходов. Это включает в себя изготовление сосудов, работающих под давлением, транспортное машиностроение и гражданское строительство.
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A AB 1 89 AC | 1.5 | 1.2 кг/л | 0.2…1.6 мм |
| Тип флюса | Ток и полярность | Легирование | |
| Алюминатно-основный | AC, DC+ | Si – легирующий Mn – сильно легирующий | |
| Расход флюса (кг флюса/кг проволоки) | ||
| Напряжение | DC+ | AC |
| 26 В | 0.7 | 0.6 |
| 30 В | 1.0 | 0.9 |
| 34 В | 1.3 | 1.2 |
| 38 В | 1.6 | 1.4 |
| Типичный химический состав флюса: Al₂O₃+MnO 35% CaF₂ 15% CaO+MgO 25% SiO₂+TiO₂ 20% Режимы прокалки: 275-325°С, 2-4 часа Одобрения флюса: нет | ||
Рекомендуемые сочетания OK Flux 10.76 с проволоками
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.17 | EN ISO 14171-A | AWS A 5.17 | ||
| OK Autrod 12.10 | S1 | EL12 | S 42 3 AB S1 | F7A4-EL12 | F7P4-EL12 |
Типичные свойства наплавленного металла
OK Flux 10.76 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Химический состав | Механические свойства | ||||||
| С | Si | Mn | σT | σB | δ | T | KCV | |
| % | % | % | МПа | МПа | % | °C | Дж/см² | |
| OK Autrod 12.10 | 0.06 | 0.50 | 1.90 | 460 | 550 | 25 | 0 | 137 |
| -20 | 100 | |||||||
| -30 | 75 | |||||||
| -40 | 56 | |||||||
Одобрения проволок или наплавленного металла
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока / Наплавленный металл | ||
| НАКС диаметры |
Газпром | Интергазсерт | |
| OK Autrod 12.10 | 3,0; 4,0 | 3YTM | 3TM, 3YTM | III YTM | 3TM, 3YT | 3YTM |