Снято с производства
Снято с производства
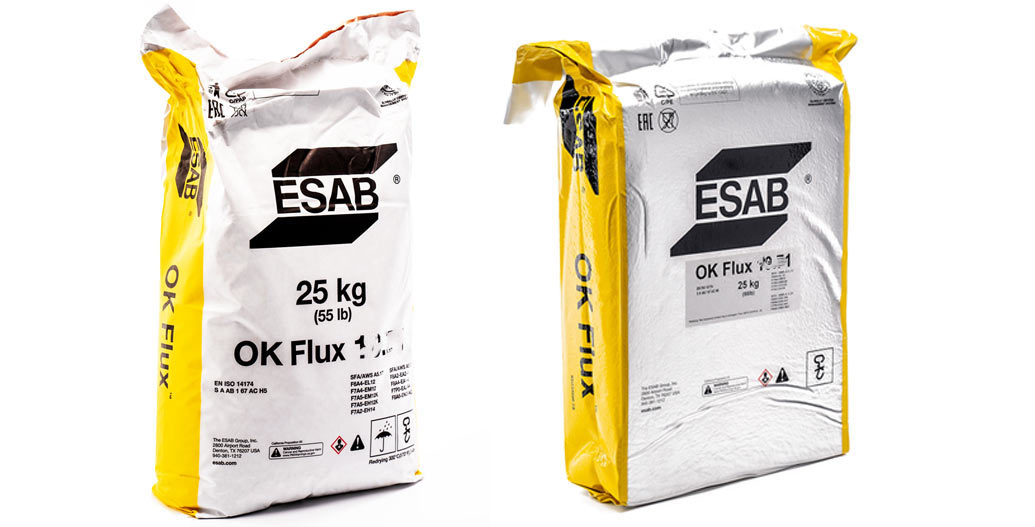
Агломерированный основный флюс, разработанный, в первую очередь, для многодуговой сварки (до 6 головок) продольношовных труб. Этот флюс одинаково хорошо работает как на постоянном, так и переменном токе. Свои наилучшие сварочно-технологические характеристики он проявляет при сварке минимум 3-я сварочными головками.
OK Flux 10.74 обеспечивает получение небольшого усиления сварного шва при сварке продольных стыков труб на высоких скоростях сварки (более 2 м/мин). Получаемый наплавленный металл содержит не более 5 мл водорода на100 г металла. Низкое усиление без пиков означает снижение себестоимости при нанесении изоляционного покрытия на трубы, поскольку позволяет уменьшить его толщину.
Комбинируя различными марками проволок, каждая из которых подается в свою сварочную головку, OK Flux 10.74 можно применятm для сварки всех типов трубных сталей, вплоть до класса прочности Х100, обеспечивая высокие значения ударной вязкости. Благодаря тщательному металлургическому расчету OK Flux 10.74 образует наплавленный металл без шлаковых включений.
Флюс может упаковываться в мешки BlockPac, позволяющие не регламентировать условия его хранения, а также для условий массового производства в 1000 кг мешки BigBag.
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A AB 1 67 AC H5 | 1.4 | 1.2 кг/л | 0.2…1.6 мм |
| ТУ 5929-204-53304740-2007 | |||
| Тип флюса | Ток и полярность | Легирование | |
| Алюминатно-основный | AC, DC+ | Si – слабо легирующий Mn – умеренно легирующий | |
| Расход флюса (кг флюса/кг проволоки) | ||
| Напряжение | DC+ | AC |
| 26 В | 0.7 | 0.6 |
| 30 В | 1.0 | 0.9 |
| 34 В | 1.3 | 1.2 |
| 38 В | 1.6 | 1.4 |
| Типичный химический состав флюса: Al₂O₃+MnO 30% CaF₂ 15% CaO+MgO 25% SiO₂+TiO₂ 25% Режимы прокалки: 275-325°С, 2-4 часа Одобрения флюса: НАКС | ||
Рекомендуемые сочетания OK Flux 10.74 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.17 | EN ISO 14171-A | AWS A 5.17 | ||
| Weld EM12K | S2Si | EM12K | S 42 4 AB S2Si H5 | F7A6-EM12K | F6P6-EM12K |
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.23 | EN ISO 14171-A | AWS A 5.23 | ||
| Weld EA2 | S2Mo | EA2 | S 46 2 AB S2Mo H5 | F8A2-EA2-A4 | F7P0-EA2-A4 |
| Weld EG-2 | S Z 2MOTIB | EG | — | F8TA4-EG | — |
Типичные свойства наплавленного металла
OK Flux 10.74 с проволоками
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Химический состав | Механические свойства | ||||||
| С | Si | Mn | σT | σB | δ | T | KCV | |
| % | % | % | МПа | МПа | % | °C | Дж/см² | |
| Weld EM12K | 0.07 | 0.50 | 1.50 | 450 | 550 | 25 | -20 | 138 |
| -40 | 75 | |||||||
| -51 | 44 | |||||||
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Химический состав | Механические свойства | |||||||||
| С | Si | Mn | Mo | Ti | B | σT | σB | δ | T | KCV | |
| % | % | % | % | % | % | МПа | МПа | % | °C | Дж/см² | |
| Weld EA2 | 0.05 | 0.40 | 1.40 | 0.50 | — | — | 536 | 617 | 25 | -20 | 89 |
| -30 | 61 | ||||||||||
| Weld EG-2 | 0.06 | 0.52 | 1.50 | 0.40 | 0.04 | 0.005 | 563 | 660 | 23 | +20 | 100 |
| -40 | 55 | ||||||||||
Одобрения проволок или наплавленного металла
Для сварки углеродистых и низколегированных сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| Weld EM12K | 2,0; 2,5; 3,2; 4,0 |
Для сварки низколегированных конструкционных сталей повышенной прочности и высокопрочных сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| Weld EA2 | 3,2; 4,0 |
| Weld EG-2 | 3,2; 4,0 |