Снято с производства
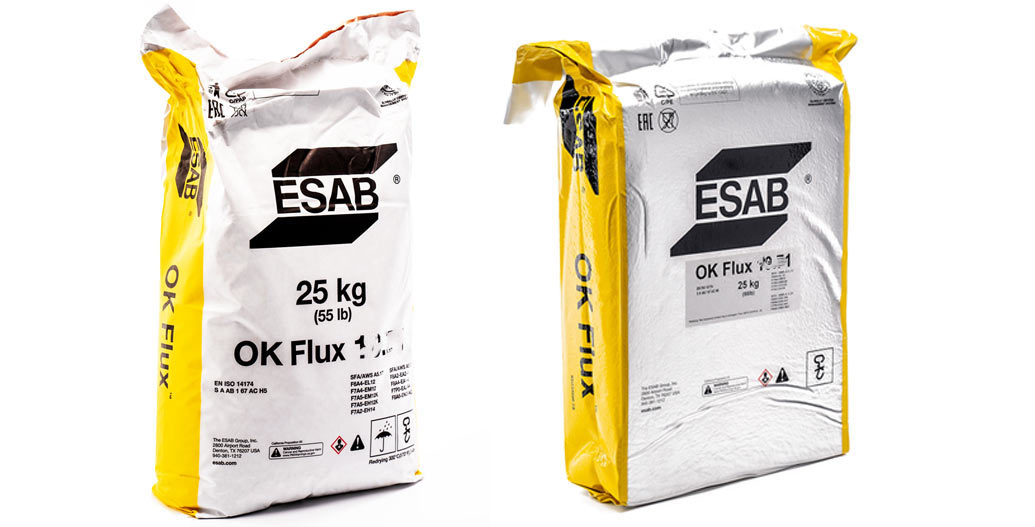
Агломерированный высокоосновный флюс, предназначенный для сварки теплоустойчивых сталей, легированных Cr и Mo, когда к изделию предъявляются требования по стойкости к высокотемпературному охрупчиванию.
По своим характеристикам он очень близок к OK Flux 10.62, однако, отличается тем, что при использовании рекомендованных проволок соответствующей чистоты в наплавленном металле, гарантируется фактор Брускато (10P+5Sb+4Sn+As) х10000/100 не более 15 ppm. Флюс может использоваться для одно- и многодуговой сварки стыковых и угловых швов.
Он одинаково хорошо работает как на постоянном, так и переменном токе. Данный флюс нейтрален в отношении легирования Si и Mn, потому применим для многопроходной сварки стыков неограниченной толщины. Благодаря хорошей отделяемости шлака и плавному переходу между швом и кромкой, его можно применять для сварки в узкощелевую разделку.
Сварку с использованием данного флюса рекомендуется выполнять на нижнем диапазоне напряжений. Шов имеет низкое содержание кислорода – примерно 300 ppm, а содержание диффузионного водорода ниже 5 мл/100 г.
OK Flux 10.63 используется в нефтехимическом, химическом, энергетическом машиностроении, для изготовления сосудов, работающих под давлением, в основном из теплоустойчивых сталей, когда высоки требования к ударной вязкости сварных швов при низких температурах.
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A FB 1 55 AC H5 | 3.0 | 1.1 кг/л | 0.2…1.6 мм |
| ТУ 5929-057-55224353-2009 | |||
| Тип флюса | Ток и полярность | Легирование | |
| Фторидно-основный | AC, DC+ | Si – не легирующий Mn – не легирующий | |
| Расход флюса (кг флюса/кг проволоки) | ||
| Напряжение | DC+ | AC |
| 26 В | 0.7 | 0.6 |
| 30 В | 1.0 | 0.9 |
| 34 В | 1.3 | 1.2 |
| 38 В | 1.6 | 1.4 |
| Типичный химический состав флюса: Al₂O₃+MnO 20% CaF₂ 25% CaO+MgO 35% SiO₂+TiO₂ 15% Режимы прокалки: 275-325°С, 2-4 часа Одобрения флюса: НАКС | ||
Рекомендуемые сочетания OK Flux 10.63 с проволоками
| Марка проволоки | Проволока | Наплавленный металл | |
| EN ISO 24598-A | AWS A 5.23 | AWS A 5.23 | |
| OK Autrod 13.10 SC | S S CrMo1 | EB2R | F8P4-EB2R-B2 |
| OK Autrod 13.20 SC | S S CrMo2 | EB3R | F8P8-EB3R-B3 |
Типичные свойства наплавленного металла
OK Flux 10.63 с проволоками
Для сварки хромомолибденовых теплоустойчивых сталей
| Марка проволоки | Химический состав | Механические свойства | |||||||||
| С | Si | Mn | Cr | Mo | X-фактор | σT | σB | δ | T | KCV | |
| % | % | % | % | % | % | МПа | МПа | % | °C | Дж/см² | |
| OK Autrod 13.10 SC* | 0.075 | 0.25 | 0.80 | 1.10 | 0.50 | ≤12 ppm | 500 | 600 | 27 | -20 | 250 |
| -29 | 188 | ||||||||||
| -40 | 175 | ||||||||||
| OK Autrod 13.20 SC* | 0.07 | 0.20 | 0.60 | 2.10 | 1.00 | ≤15 ppm | 530 | 630 | 25 | +20 | 225 |
| -20 | 188 | ||||||||||
| -40 | 138 | ||||||||||
| -62 | 63 | ||||||||||
* После ТО 675-705°С, 1 час
Одобрения проволок или наплавленного металла
Для сварки хромомолибденовых теплоустойчивых сталей
| Марка проволоки | Проволока / Наплавленный металл |
| НАКС диаметры | |
| OK Autrod 13.10 SC | 2,0; 4,0 |
| OK Autrod 13.20 SC | 3,2; 4,0 |