
Снято с производства
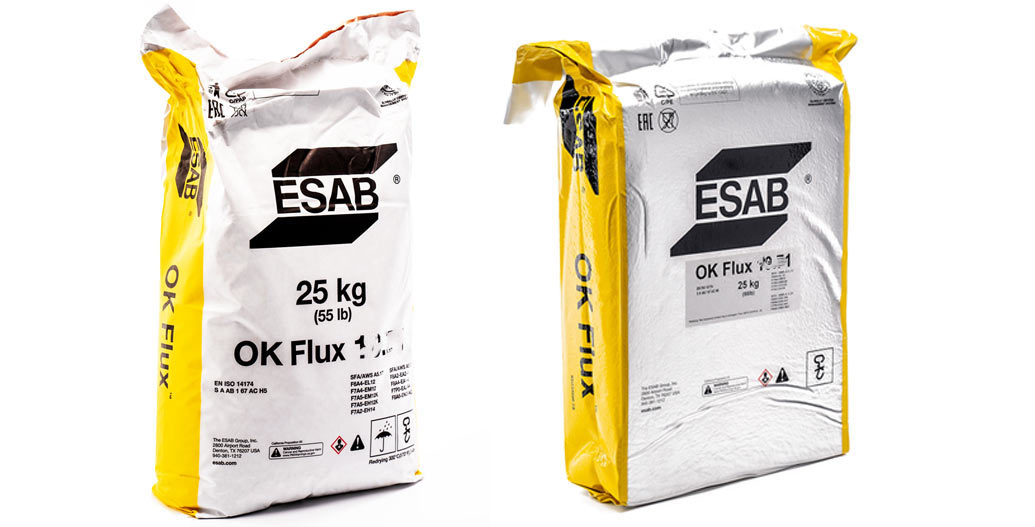
Нейтральный агломерированный хромокомпенсирующий флюс (старое название SANDVIK 10SW), близкий по составу и идентичный по назначению флюсу ОК Flux 10.92. Применяется для одно- и многопроходной (без ограничения толщины) дуговой сварки и наплавки проволочным электродом высоколегированных аустенитных сталей 300-й группы по ASTM как стабилизированных, так и нестабилизированных Nb.
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A CS 2 Cr | 1.0 | 1.0 кг/л | — |
| Тип флюса | Ток и полярность | Легирование | |
| Кальциево-силикатный | DC+/(-) | Cr – компенсирующий | |
| Расход флюса (кг флюса/кг проволоки) | |
| Напряжение | DC+ |
| 30 В | 0.7 |
| 35 В | 1.0 |
| Типичный химический состав флюса: Cr 5% Al₂O₃ 15% CaF₂ 7% MgO 30% SiO₂ 35% Режимы прокалки: 275-325°С, 2-4 часа Одобрения флюса: нет | |
Рекомендуемые сочетания Exaton 10SW с проволоками
| Марка проволоки | Типичный химический состав наплавленного металла, % | |||||||||||
| С | Mn | Si | Cr | Ni | Mo | Cu | Nb | N | S | P | FN WRC-92 | |
| Exaton 19.9.L | ≤0.025 | 1.8 | 0.4 | 20.0 | 10.0 | — | — | — | ≤0.08 | ≤0.020 | ≤0.025 | — |
| Exaton 19.9.Nb | 0.04 | 0.6 | 1.0 | 19.0 | 9.2 | — | — | 0.3 | 0.06 | — | — | 7 |
| Exaton 19.12.3.L | 0.02 | 0.8 | 1.0 | 18.5 | 11.4 | 2.1 | — | — | 0.06 | — | — | 7 |
Типичные механические свойства наплавленного металла
Exaton 10SW с проволоками
| Марка проволоки | Механические свойства | ||||
| σT, МПа | σB, МПа | δ, % | T, °C | KCV, Дж/см² | |
| Exaton 19.9.L | 400 | 580 | 38 | +20 | 86 |
| -40 | 73 | ||||
| -196 | 50 | ||||
| Exaton 19.9.Nb | 440 | 625 | 38 | +20 | 90 |
| -40 | 76 | ||||
| -196 | 43 | ||||
| Exaton 19.12.3.L | 355 | 555 | 33 | +20 | 86 |
| -40 | 75 | ||||
| -196 | 70 | ||||